
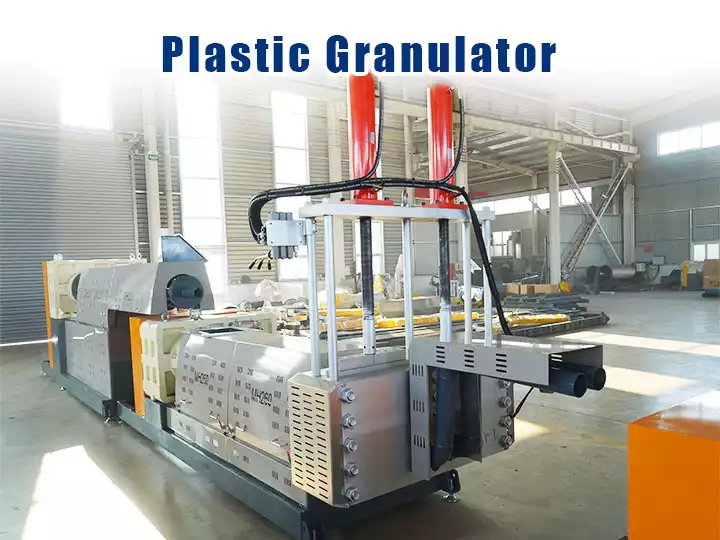
プラスチック造粒機は、プラスチックペレット製造機とも呼ばれます。廃プラスチックのPP(ポリエチレン)やPE(ポリプロピレン)チップを溶融押出し、プラスチックペレットを製造する装置です。造粒機の主機は押出機であり、押出システム、伝動システム、加熱・冷却システムで構成されています。破砕・洗浄・乾燥されたプラスチックは直接押出機に投入できます。押し出されたプラスチックストリップは通常、冷却水槽で冷却され、ペレットカッターで切断されます。プラスチックフィルムペレタイジング機はプラスチックリサイクルプラントの重要な一部です。再生可能資源の積極的な開発と廃棄物の有効活用に貢献します。
Contents
作業動画
[embed]https://www.youtube.com/watch?v=byd5tq96FqE[/embed]リサイクル造粒機の適用材料
プラスチックペレット製造機の設計により、幅広い廃棄物を効率的にペレット化できます。廃プラスチックは、消費後プラスチックと産業後プラスチックに分類され、どちらも当社のリサイクル機で処理可能です。産業後リサイクル材料:原材料コストを節約し循環型経済を実現するため、多くのプラスチックメーカー(例:ビニール袋メーカー)は端材をリサイクルし、得られたペレットを再びプラスチック製品に加工します。これらの産業後プラスチックには、HDPE/LDPE袋の切れ端、ロールフィルム、不良フィルム・袋製品、印刷済みジッパー袋、不良HDPE PVCパイプ、PP/HDPE/LDPE再粉砕品、HDPE軟質・硬質灌漑パイプなどが含まれます。
消費後リサイクル材料:使用済みの廃プラスチック製品全般、例えば使用済みペットボトル、ビニール袋、廃棄メーター、自動車部品、食品容器、薬品ドラム、プラスチックパレット、PPロープ、プラスチック塊、ジェリー缶、化粧品チューブ、バブルラップ、ラミネート・多層フィルム、軟包装材など。
販売中のプラスチック造粒機
本装置はプラスチックペレット生産ラインの主機として、多様な材料のペレット化に適用します。材料ごとに造粒機の外観は似ていますが、同一ではありません。内部部品は材料に応じて調整する必要があります。例えば、内部スクリューの直径、スクリューとバレル壁の間隔、スクリューの長さなどです。したがって、調整済みの機械は一種類の材料に対応します。調整済みの装置はお客様の原材料の特性により適しています。ペレット化したい材料をお知らせいただければ、詳細情報をご提供いたします。また、特定のリサイクル要件に応じたカスタマイズサービスも承ります。
工場での機械展示風景
[gallery link="none" columns="2" size="full" ids="16776,16790"][gallery columns=“2” link=“none” size=“full” ids=“16780,16775”]
プラスチック造粒設備の特徴と利点
- 独自設計、優れた性能、低騒音、安定動作、簡単操作
- シンプルな工程、先進技術、多種廃プラスチックに対応
- スクリューとバレルは耐摩耗性、耐久性、高生産性
- プラスチック造粒機は1日あたり2~30トンの廃プラスチックを処理可能
- 主機と補機が一体化、簡単設置、省スペース、高コストパフォーマンス
- 高圧摩擦による連続加熱、多機能加熱モード、恒温システム搭載
- 連続加熱不要、エネルギー消費を30~40%削減
- 高自動化、人的介入は最小限
- カスタマイズサービス対応可能
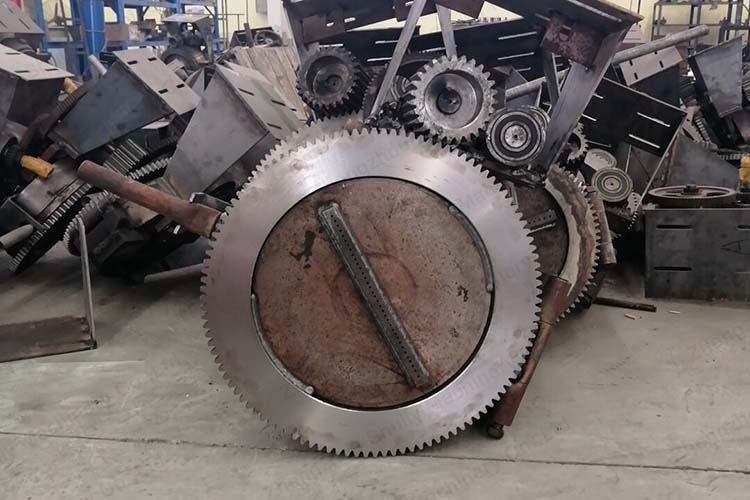 電動モールドヘッド[/caption]
機械の構造
プラスチックペレット製造機の構造は、減速機、投入口、加熱装置、圧縮室、排出口、スクリュープレス、モールドヘッド、ベースなどで構成されています。減速機は硬歯面減速機です。プラスチック押出機の重要な部品として、その品質は非常に重要です。現在、市場で一般的な減速機の品質ランキングは、旧型ウォーム減速機 < 一般減速機 < 半硬歯面減速機 < 硬歯面減速機です。
プラスチック押出用のモールドヘッドには主に2種類あり、電動ダイヘッドと油圧ダイヘッドです。油圧モールドヘッドのフィルタースクリーンは機械を停止せずに交換可能です。不純物の多い材料には油圧式式が適していますが、コストも高くなります。プラスチック造粒機の型式は主にスクリューの直径で分類されます。スクリューは45#鋼、40CR、38CRSIで作られています。プラスチック造粒設備の型式は主にスクリュープレスの直径に応じて分類されます。クロムメッキ、窒化処理などのカスタマイズサービスも、プラスチック加工特性に応じて提供可能です。
[caption id=“attachment_5249” align=“aligncenter” width=“750”]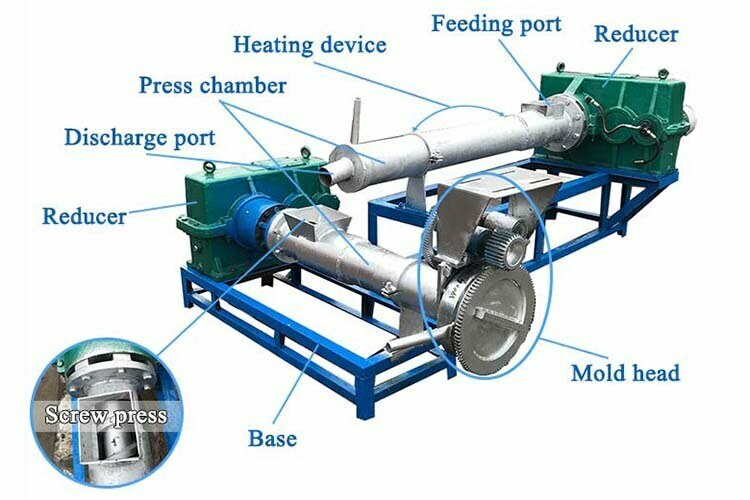 プラスチックペレット製造機の構造[/caption]
LDPE/HDPE造粒機の加熱システム
プラスチック押出機の加熱方式は、鋳造アルミニウム加熱リング、石英管加熱リング、セラミック加熱リング、電磁加熱リングに分類されます。中でも最も加熱効果が高いのは電磁加熱です。鋳造アルミニウム加熱リングは加熱に30~40分かかりますが、電磁加熱リングは15~20分です。電磁加熱は迅速に温度を上昇でき、恒温効果も良好で安定動作します。ただし、発泡材料の処理には適していません。加熱方式は原材料と最終製品の色に基づいて検討する必要があります。プラスチックペレット製造機の動作原理
- HDPE/PP/PVC造粒機の電源を入れます。機械に異常な音や振動がないか確認します。問題がなければ使用を開始します。
- プラスチック造粒機を予熱してプラスチックを溶融させます。温度が高すぎると溶けたプラスチックが黒くなります。低すぎるとプラスチックが溶けません。
- 自動供給機を装備してプラスチックチップを造粒設備に供給することを推奨します。プラスチックフィルム材料は非常に軽く、供給が難しいためです。
- プラスチックフィルムチップは溶融・圧縮されて主機に入り、スクリューに沿って補機に押し出されます。最終的に溶融材料は補機からプラスチックストリップの形で押し出されます。
- モールドヘッドの下に冷却水槽を設置し、高温のプラスチックストリップを水槽で冷却・成形します。
プラスチック造粒機使用時の注意点
- 機械内部に金属残留物や細かい砂がないことを確認してください。投入口周辺に金属物やその他の落下物を置かないでください。プラスチックペレット機の損傷、詰まり、破壊の原因となります。
- オペレーターは造粒機の操作に関する実地訓練を受けることを推奨します。また、設備の構造や操作手順も学習する必要があります。
- 冷却水槽の水温を管理してください。温度が低すぎるとプラスチックストリップが破損します。高すぎると冷却・成形が不十分で、ストリップがくっつく可能性があります。
- 溶融プラスチックは、ペレットカッターに入る前に均一にストリップ状に押し出される必要があります。不均一なストリップはペレットカッターを損傷する可能性があります。押し出しストリップが薄いまたは切れている場合、モールドヘッドの穴が不純物で詰まる可能性があるため、フィルタースクリーンを交換する必要があります。
HDPEペレット製造機のパラメータ
| 型式 | 105 | 125 | 135 | 150 | 180 | 200 | 220 |
| スクリュー径 | 105mm | 125mm | 135mm | 150mm | 180mm | 200mm | 220mm |
| 主軸回転数 | 50-70/min | 50-70/min | 40-50/min | 40-50/min | 40-50/min | 40-50/min | 40-50/min |
| 主モーター出力 | 18.5kw | 30kw | 37kw | 37kw | 55kw | 75kw | 90kw |
| 減速機(硬歯面) | 200 | 225 | 250 | 250 | 280 | 315 | 330 |
| 重量 | 1.3T | 1.8T | 2T | 2T | 2.2T | 2.8T | 3.2T |
| サイズ | 2.4*0.7*0.7 | 2.6*0.7*0.7 | 2.8*0.7*0.7 | 3.0*0.7*0.8 | 3.2*0.7*0.8 | 3.5*1*1 | 3.8*1.2*1 |
| 生産能力 | 150kg/h | 180kg/h | 200kg/h | 300kg/h | 350kg/h | 380kg/h | 420kg/h |